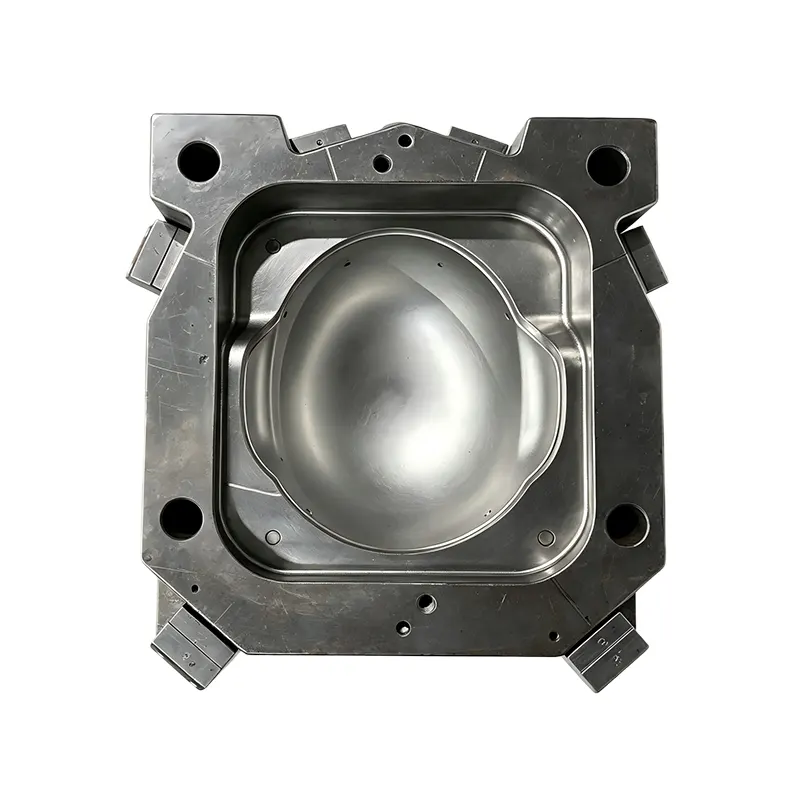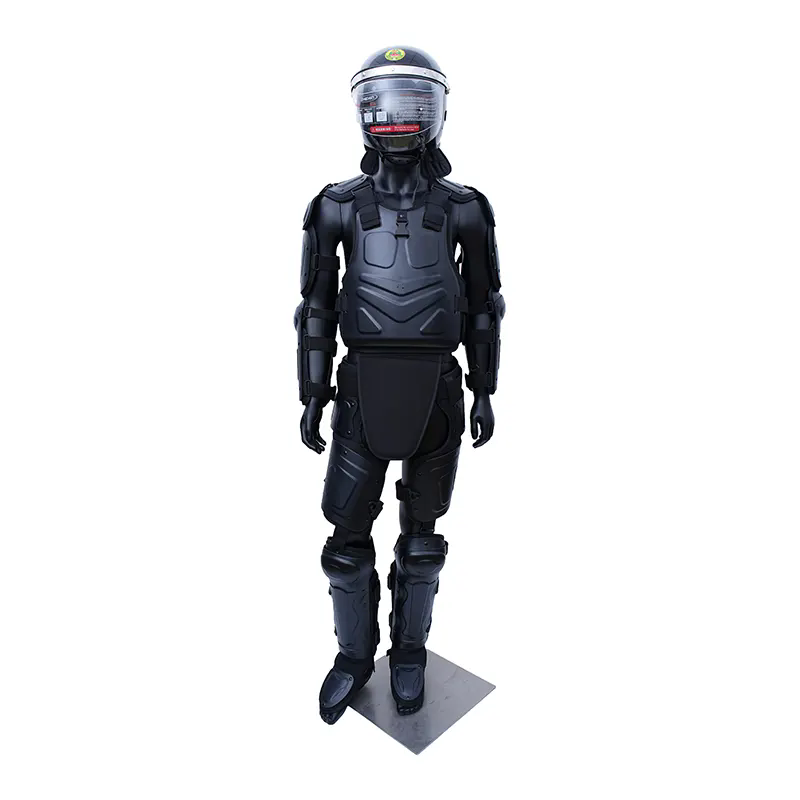
The Пресс-форма для защиты колена— высокоточный промышленный инструмент, предназначенный для массового производства эргономичных компонентов защиты коленей, используемых в спортивной медицине, ортопедической реабилитации, промышленной безопасности и защитной экипировке для мотоциклов. Эти компоненты должны сочетать в себе амортизацию ударов, гибкость, воздухопроницаемость и надежность крепления, что предъявляет строгие требования к литьевой форме. Компания Galaxy разработала эту серию пресс-форм с упором на долговечность, быстрое время цикла, стабильное качество деталей и простоту обслуживания. В конструкции используются передовые стальные сплавы, оптимизированные каналы охлаждения и надежные системы выброса, позволяющие работать как с твердыми, так и с мягкими материалами без ущерба для точности размеров.
Детали защиты колена часто имеют сложную геометрию с толстыми амортизирующими зонами, тонкими зонами изгиба, вентиляционными прорезями и встроенными креплениями для ремней или выемками для зажимов. Эти различия создают проблемы при заполнении, охлаждении и выгрузке. Galaxy решает эти проблемы с помощью комплексного анализа текучести пресс-формы перед резкой стали, прецизионной обработки на станках с ЧПУ и многоступенчатых механизмов выталкивания. Пресс-форма подходит для широкого спектра термопластавтоматов и может быть адаптирована для изготовления прототипов с одной полостью или для крупносерийного производства с несколькими полостями. Такая гибкость делает его идеальным решением для OEM- и ODM-проектов, требующих стабильной производительности и быстрой масштабируемости.
Галактикаследует строгому производственному процессу для каждой формы для литья под давлением наколенников, от первоначального анализа DFM до окончательной проверки и отгрузки. Рабочий процесс разработан таким образом, чтобы выявлять потенциальные проблемы до начала обработки, сокращая дорогостоящие доработки и гарантируя, что пресс-форма будет работать так, как задумано, с первого пробного выстрела.
Конструкции наколенников значительно различаются в зависимости от применения: от тонких спортивных нарукавников с гибкими шарнирами до сверхпрочных промышленных накладок с жесткой внешней оболочкой и мягкими внутренними вкладышами. Galaxy поддерживает полную настройку пресс-формы в соответствии с точной геометрией продукта, сочетанием материалов и производственным заданием. Типичный рабочий процесс проекта включает следующие этапы.
Вопрос: Сколько времени занимает изготовление формы для литья под давлением наколенника?
Ответ: Типичное время выполнения стандартной формы составляет от 35 до 60 дней с момента утверждения конструкции до первого пробного образца.
Вопрос: Каков ожидаемый срок службы формы?
Ответ: Ожидаемый срок службы пресс-формы зависит от марки стали, материала детали, давления впрыска и методов технического обслуживания. Прототип формы P20 обычно выдерживает от 100 000 до 300 000 выстрелов. Производственная форма, изготовленная из закаленной стали H13 или S136, может обеспечить производительность от 1 до 5 миллионов выстрелов и более.
Вопрос: Может ли форма вносить изменения в конструкцию после первоначальной сборки?
Ответ: Да, многие формы для литья под давлением наколенников от Galaxy оснащены модульными системами вставок, которые позволяют изменять геометрию полостей без замены всей основы формы. Вставки могут быть обработаны до новых размеров или могут быть изготовлены новые вставки, соответствующие существующему основанию.
Вопрос: Какой размер термопластавтомата необходим для формы наколенника?
A: Требуемый размер термопластавтомата варьируется от 120 до 800 тонн усилия зажима, в зависимости от площади проецируемой детали, количества полостей, давления впрыска материала и толщины стенки детали. Для изготовления одногнездной формы для небольших спортивных наколенников может потребоваться только 120-тонная машина, а для многоместной формы для промышленных защитных накладок с толстыми стенками и материалами с высокой вязкостью может потребоваться машина мощностью 450 тонн или более. Galaxy указывает рекомендуемый тоннаж машины, размер порции, расстояние между стяжками и минимальную высоту формы для каждого проекта.